Dual Cycle · 榕地双循环
让材料价值延续, 让载具循环不息。
EXTEND MATERIALS. KEEP CARRIERS IN CIRCULATION.
榕地双循环:可循环包装和可循环材料。让托盘多次完成运输,让退役托盘的塑料进入下一轮生产。
Two connected cycles
两个相互衔接的体系
榕地双循环包含两个相互衔接的体系。载具循环让 1210 塑料托盘在托盘池中重复使用,通过回收、检查、维修和清洗恢复服务能力。材料循环处理无法继续使用的托盘与回收塑料,经 PCR 回收分选、造粒和注塑,重新制成托盘。
前者减少每完成一次运输所需的新载具,后者降低退役材料流失并提供再生原料。

Material cycle · Extend materials
让材料价值延续
材料循环从源头掌控塑料回收料品质:自建材料入口、自建注塑制造、闭环运营,让退役托盘与回收塑料重新进入托盘生产。
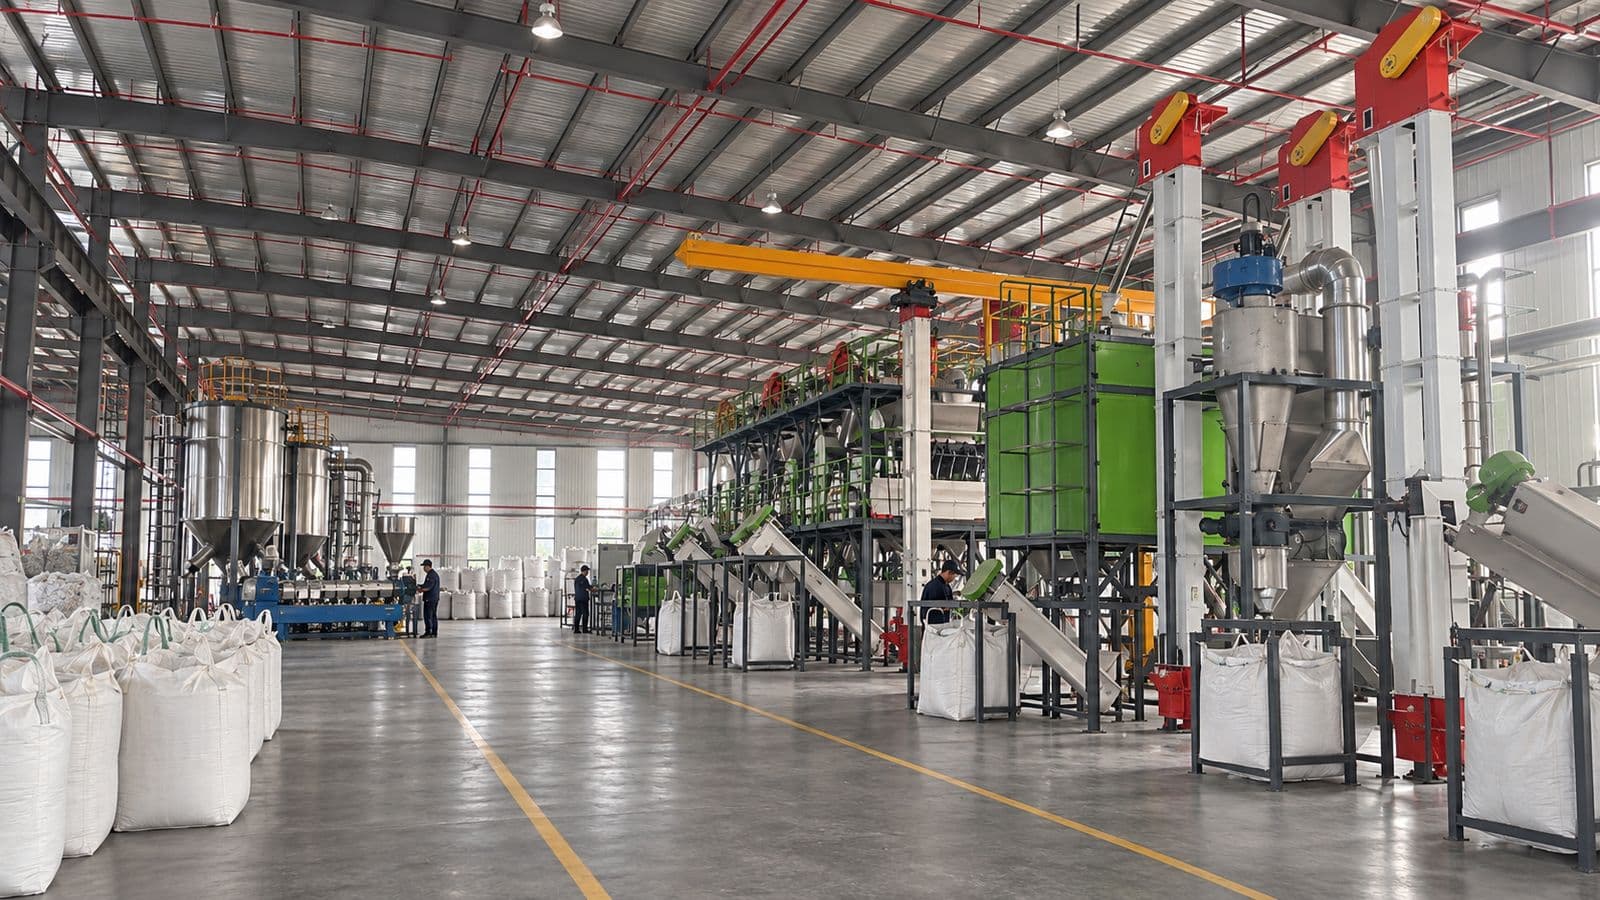
01分拣
PCR 回收分选:从源头掌控塑料回收料品质,建立标准化体系。
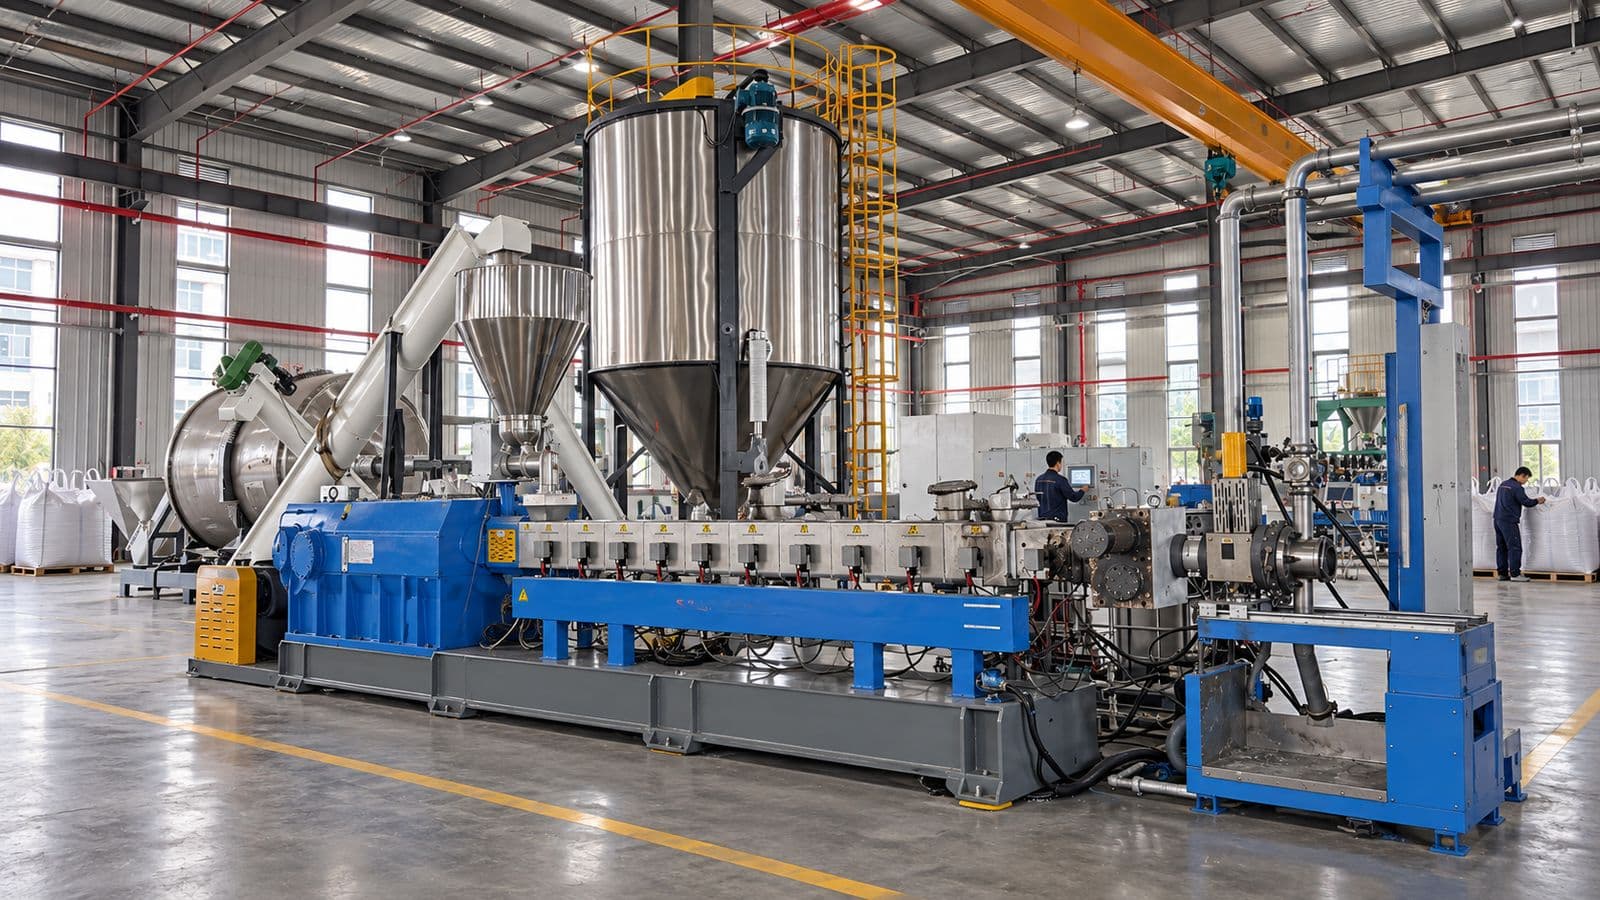
02造粒
Pelletizing:回收料经造粒成为可配料的再生原料。
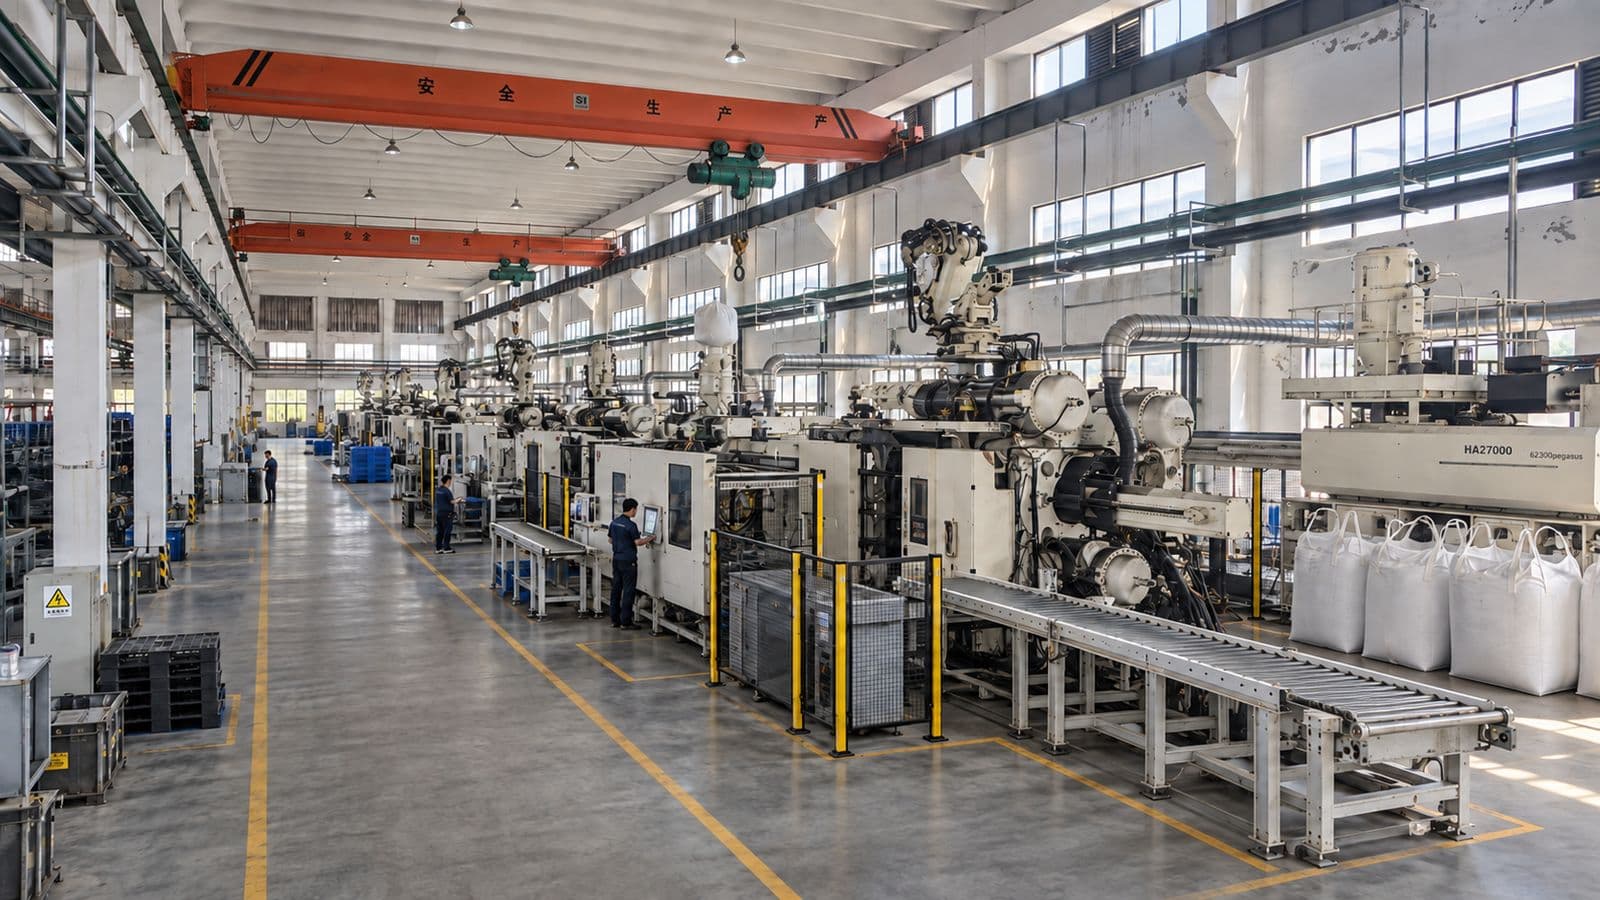
03注塑
Injection:专为循环而生的高强度注塑工艺,严格品质管控。
自建材料入口
Sorting & Purification
自建制造
Owned Injection Lines
闭环运营
Circular Operations
Why recycled feedstock matters
为什么原料再生最关键
F-A1 采用 100% PCR 再生料:原料环节最多可减少约七成生产碳排(理论上限,待 F-A1 实测核算)。
在一项塑料与木托盘生命周期评价研究中,一片原生 HDPE 塑料托盘的部分生产碳足迹约为 62 kg CO₂e,其中 HDPE 原料约 44 kg、生产用电约 18 kg:原料约占七成(44 ÷ 62 ≈ 71%)。
榕地 F-A1 托盘的原料 100% 来自 PCR 再生料,原生 HDPE 这一份原料排放被再生粒子完全替代。实际减排等于这部分原料排放减去再生粒子自身的排放:原料环节减排 ≈ 44 − (再生粒子排放因子 × 用料量),其中再生粒子排放因子待补。这正是「让材料价值延续」的减碳意义所在。
- 这是生产阶段(部分、摇篮到大门)的原料占比,不是全生命周期减排率
- 再生粒子仍有分拣、清洗、造粒的排放,原料排放不会降为零;再生粒子排放因子待补,暂不给出最终百分比
- 研究中的托盘不是榕地 F-A1,44 kg 为研究托盘数值,F-A1 实际用料量与排放待实测核算
- 本示例仅以 F-A1 为例;F-A5 平板川字密封托盘在池中占比较小、到期按残值出售,不纳入碳排示例
部分生产碳足迹 · kg CO₂e(GWP100, fossil)
原生 HDPE 塑料托盘 · Σ ≈ 62
原料占比 ≈ 71%
木托盘对照 · Σ ≈ 5
木材 3.5 · 钉子 1.3 · 用电 0.12 · 热能 0.0078
| HDPE 原料 | 44 |
|---|---|
| 生产用电 | 18 |
| 木托盘对照 | 5 |
数据来源:Kočí, V. (2019). Comparisons of environmental impacts between wood and plastic transport pallets. Science of the Total Environment, 686, 514–528,Fig. 3「The partial carbon footprint of one wooden and one plastic pallet」(GWP100, fossil)。https://doi.org/10.1016/j.scitotenv.2019.05.472 。图表为本站按论文数值重绘。
Packaging cycle · Keep carriers in circulation
让载具循环不息
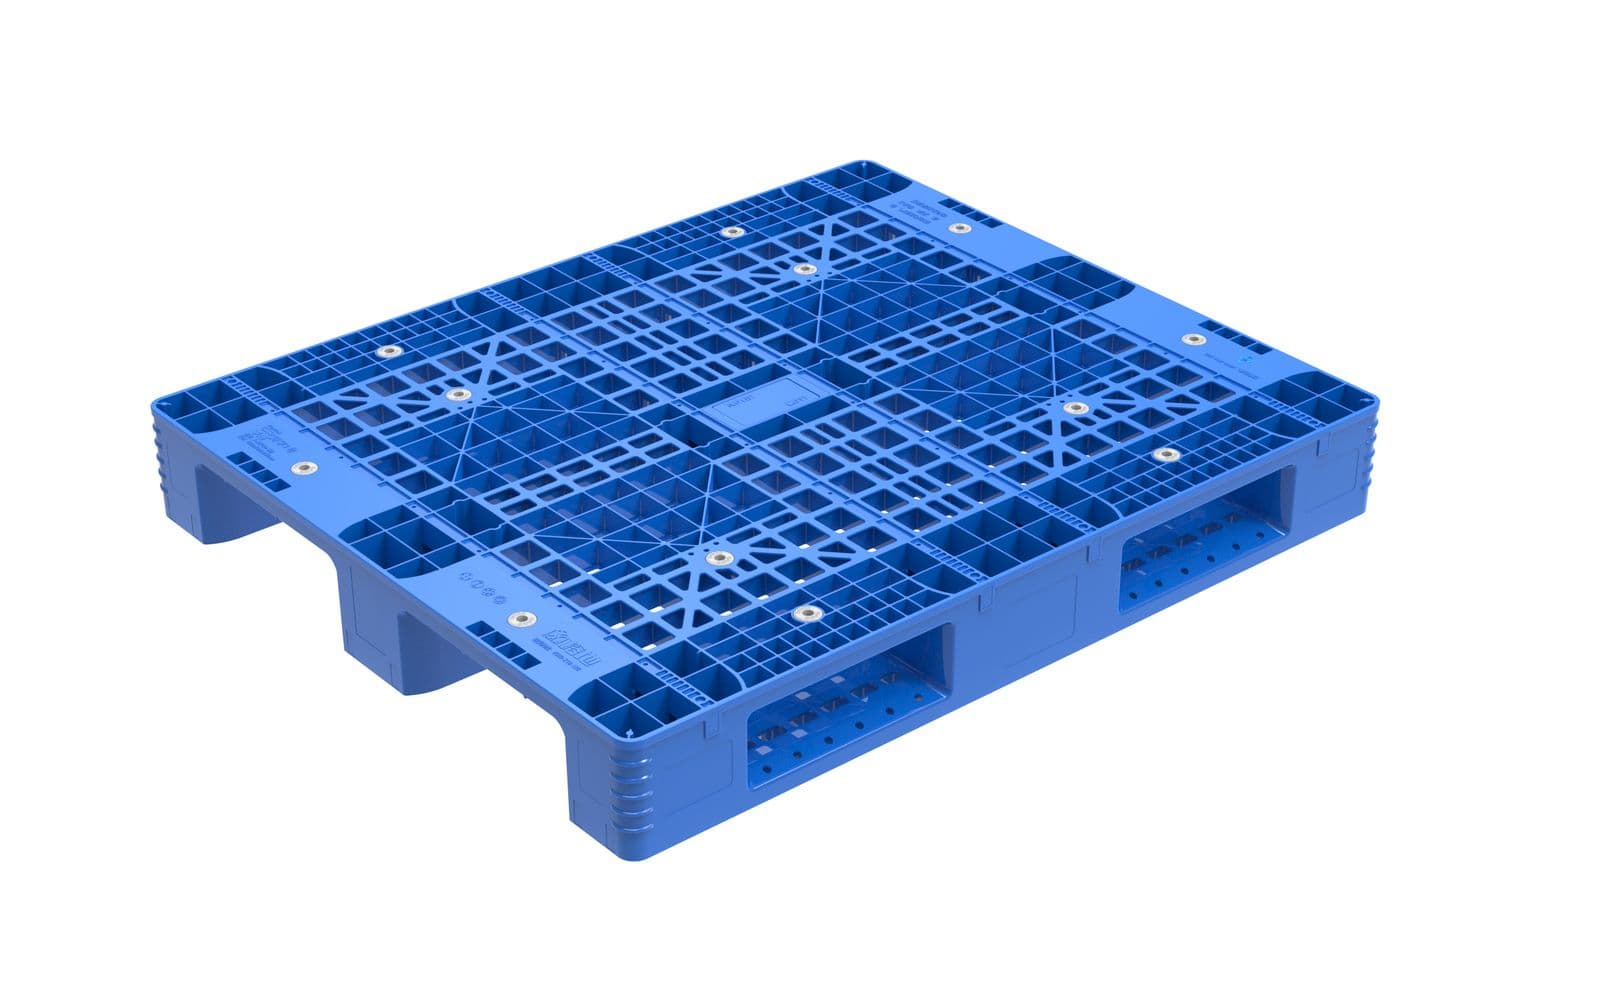
载具循环以同一片托盘完成多次合格运输为目标,延长产品服务寿命。榕地托盘池目前提供三款 1210 托盘:F-A1 网格川字、F-A1 网格日字、F-A5 平板川字密封。
- 01发放托盘
- 02装货运输
- 03收货交接
- 04空托盘回收
- 05检查分级
- 06按需维修和清洗
- 07合格托盘重新发放
无法恢复使用性能的托盘转入材料循环。
静态租赁主要匹配客户在固定地点的周转需求,动态租赁主要匹配多节点运输与跨点回收(来源:《可循环包装减碳之路》2024-05-23,第 14 页)。实际服务范围、费率、交接责任与损失赔偿以合同为准。
要实现上述流程,需要统一资产编码、交接规则、服务质量要求和节点台账。EcoNode 数字身份可以辅助追踪,运营记录仍需覆盖未扫描、丢失、破损和报废事件。
How the two cycles connect
双循环如何衔接
A
载具循环
有效周转分摊制造投入
退役托盘 → 转入材料循环
再生原料 → 注塑新托盘
B
材料循环
分离再生提供后续原料
榕地双循环的价值在于把可重复使用的托盘与退役材料管理连成一个可追踪的运营体系。载具循环通过有效周转分摊制造投入,材料循环通过再生提供后续原料。
成果应以每次合格运输服务的排放、总成本及实际材料回流为依据。
Measuring the carbon effect
减碳要算清楚
循环方案的减碳效果取决于实际使用次数、回收网络、清洗维修投入和再生工艺。我们按 ISO 14067 生命周期方法的口径看待碳足迹,统一使用 kg CO₂e。下面的木托盘示例与具体榕地产品无关,只用于说明「重复使用分摊制造排放」的逻辑。
4 kg CO₂e/次
一次性木托盘,使用 1 次
0.41 kg CO₂e/次
不维修木托盘,假设使用 11 次
0.18 kg CO₂e/次
维修木托盘,假设使用 33 次(含维修 0.84)
来源:《可循环包装减碳之路》2024-05-23,第 4 页(原稿表格「平均碳足迹」行)。使用次数与排放因子均为原稿假设,未经第三方核证;原稿木材分项加总与总值存在约 0.2 的出入。
通用判断模型:循环方案每次排放 E = C / N + r。C 为载具制造排放,N 为实际完成的有效使用次数,r 为每次增加的回程、清洗、维修及处置排放。只有当 E 低于一次性方案每次排放 B,即 N > C / (B − r) 时,循环才更低碳;若 r ≥ B,增加使用次数也无法形成优势。
因此减碳项目应优先验证实际周转、回程装载与损失,而非只采用产品宣称的最大寿命。
Pilot & verify
从试点开始验证
高频且回收路径稳定的线路适合先开展循环试点,低密度或返程条件较差的线路应同时评估一次性方案(来源:《可循环包装减碳之路》2024-05-23,第 16 页:货运量大频次高,配分中心现场服务;货运量一般,委托服务点;货量稀少,使用一次性包装)。选择标准包括总成本、全生命周期排放和交付质量。
01
建立基线
选定实际线路和货物,记录一次性方案包装用量、运输、货损及处置。
02
确定试点方案
匹配包装规格、节点、清洗维修要求和交接责任,建立资产编码与报废标准。
03
形成真实台账
持续记录每套包装的有效使用、回收、损失和维护;实测数据与寿命预测分开报告。
04
决定扩展范围
在同等服务条件下复核成本与排放,按线路判断是否扩大;退役材料以称重和再生去向记录闭环。
以上为建议步骤,不表示已完成这些步骤或取得实测成果。租赁可减少包装购置支出,但仍可能发生租金、押金、回收运输、管理和遗失赔偿。
Outlook
我们的表述原则
对外表述:通过包装重复使用与材料回收再造,探索降低全生命周期排放。具体减排率待产品清单、运营数据和一致核算方法补齐后再发布。
待补证清单
- · F-A1 / F-A5 托盘的物料清单、制造能耗与电力因子(自重与载荷见产品页)
- · HDPE / PCR 再生料及一次性木托盘、纸箱因子的来源、年份、地域和系统边界
- · 实际寿命分布、有效运输次数、丢失破损率、维修次数和清洗资源消耗
- · 去程与回程里程、车辆装载率和运输排放分配方法
- · 再生粒子排放因子(分拣、清洗、造粒)、回料成分与再生成品率,以及多代再生料托盘性能测试
- · 回收协议、实际回收质量、再生流向凭证与减排核算分配方案
References
- 《可循环包装减碳之路》,榕地,2024-05-23(第 4、14、16 页)
- Kočí, V. (2019). Comparisons of environmental impacts between wood and plastic transport pallets. Science of the Total Environment, 686, 514–528
- ISO 14067:2018
- Deviatkin 等, Wooden and Plastic Pallets: A Review of LCA Studies, 2019
- UNEP Topic Sheet: Reuse Schemes
- OECD Global Plastics Outlook, 2022